- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
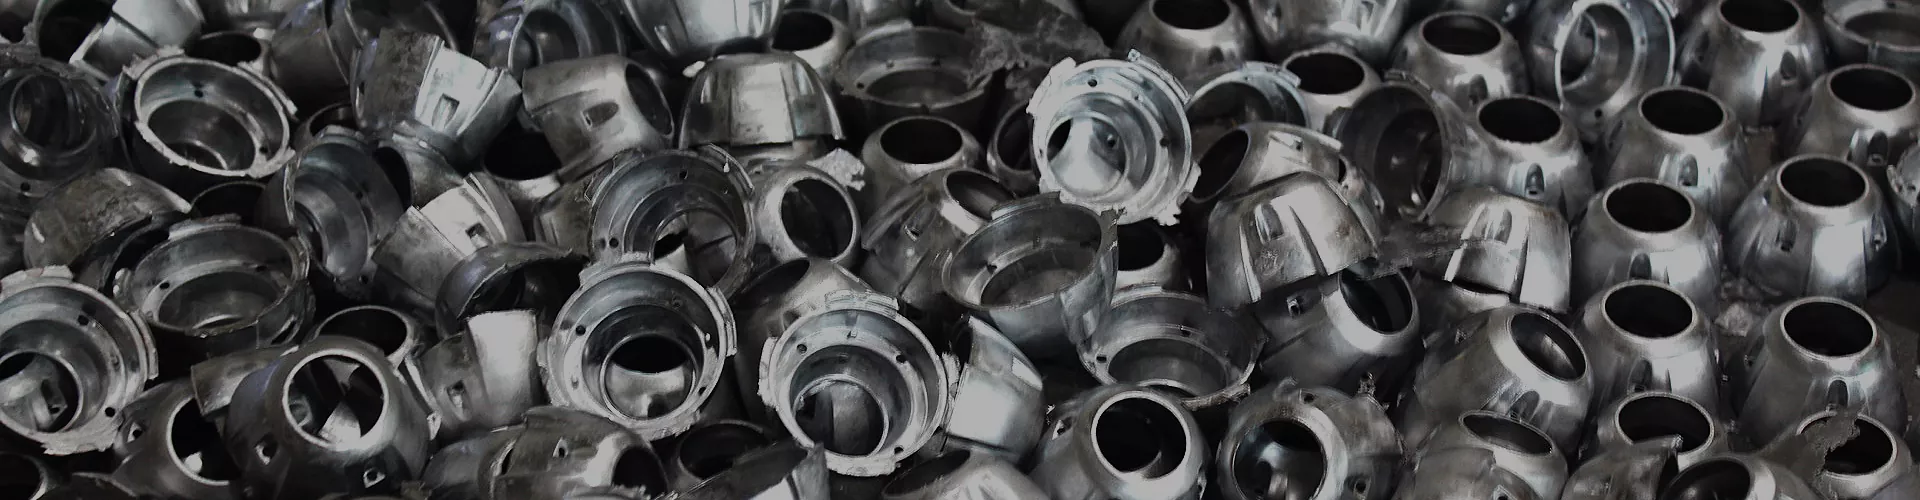



Cilinder motornega kolesa
Xiamen Hongyu Intelligent Technology Co., Ltd. je specializirano za izdelke motornih cilindrov, namenjene proizvajalcem komponent motorjev in podjetjem za sestavljanje celotnih vozil. Z izkoriščanjem lastne tovarne tlačnega litja in zrelih izkušenj s predelavo pomaga kupcem pri reševanju težav z nezadostno natančnostjo litja valjev in nestabilno oskrbo. Glavna prednost je v njegovi zmožnosti, da hkrati podpira razvoj po meri in dostavo v velikem obsegu.
Pošlji povpraševanje
Opis izdelka
Xiamen Hongyu Intelligent Technology Co., Ltd. je profesionalni dobavitelj in proizvajalec na Kitajskem. Že vrsto let je poglobljeno vpleten v proizvodnjo pogonskih komponent, pri čemer se njegova osnovna dejavnost osredotoča na cilindre za motorna kolesa. Kot glavna delovna komponenta motorja neposredno določa zmogljivost odvajanja toplote motorja, stabilnost izhodne moči in celotno življenjsko dobo stroja. Številni čezmorski kupci pri izbiri komponent ne posvečajo le pozornosti trdnosti materiala samega ulitka, ampak upoštevajo tudi obsežno moč tovarniških raziskav in razvoja, izdelave prototipov in zmogljivosti serijske dostave.
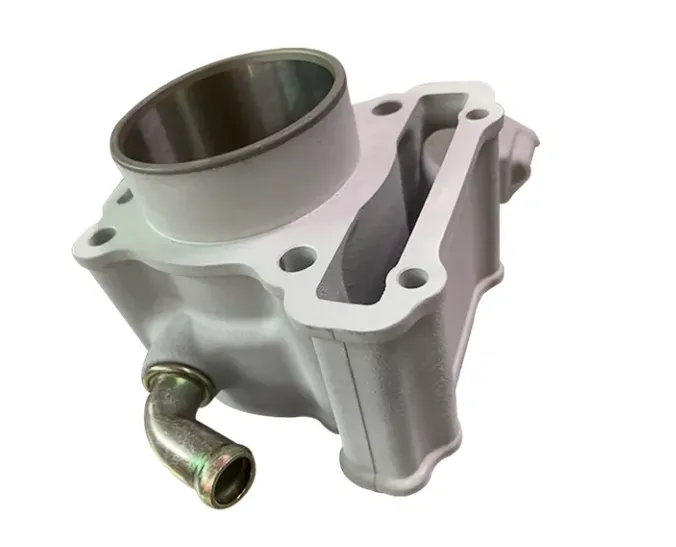
Izbira postopka kalupa in opis izdelka
Postopek kalupa za ulivanje valjev motorja motocikla neposredno določa mehanske lastnosti, stopnjo temperaturne odpornosti in življenjsko dobo končnega izdelka. Različni pogoji delovanja zahtevajo ustrezne rešitve za ulivanje. Na podlagi strukture izdelka, velikosti serije in zahtev glede zmogljivosti nudimo jasna priporočila za izbiro.
Visokotlačno tlačno litje je primerno za množično proizvodnjo tankostenskih konstrukcijskih komponent. Opremljeni smo s stroji za tlačno ulivanje s hladno komoro v razponu od 200T do 1200T, ki lahko oblikujejo komponente z enakomerno debelino stene 1,5 mm. Proizvodni cikel enega kosa je 40-90 sekund, s površinsko hrapavostjo Ra1,6-Ra3,2, visoko strukturno konsistenco in je primeren za kompleksne lupinaste komponente.
Prilagojeno oblikovanje za majhne serije komponent visoke gostote
V scenarijih poskusne proizvodnje majhnih serij in strogih zahtev za notranjo gostoto ima gravitacijsko tlačno litje aluminija pomembne prednosti: hitrost polnjenja aluminija s tekočino pri gravitacijskem litju je nadzorovana pri 0,3–0,8 m/s, pretok je stabilen brez vnesenega plina, stopnja notranje poroznosti je ≤0,5 %, končni izdelek lahko prenese neprekinjen delovni tlak ≥1,2 MPa in je primerno za visoko tesnilne in visokotlačne cilindrične izdelke. Običajno uporabljamo aluminijeve zlitine ADC12, A380, ZL104 itd., ZL104 po toplotni obdelavi T6 pa je mogoče prilagoditi pogojem delovanja motorja z visoko obremenitvijo.
Inženirska ekipa lahko hkrati zagotovi optimizacijo procesa, predlaga prilagoditvene načrte za rebra za odvajanje toplote, dimenzije notranjih votlin, porazdelitev debeline stene in kot ugreza, lahko pa tudi preoblikuje strukturo za odvajanje toplote in namestitvene točke za spremembe modela, da se prilagodijo postavitvi novih motorjev.
Nadzor stroškov projekta
Čezmorske stranke, ki kupujejo, so na splošno pozorne na proračune projektov in pogosto dajejo prednost poizvedbam o stroških tlačnega litja, v upanju, da bodo nadzorovale naložbo in hkrati zagotovile kakovost. Naš sistem ponudb je pregleden in navaja šest stroškovnih postavk, vključno z razvojem kalupov, nabavo surovin, tlačnim litjem, strojno obdelavo, površinsko obdelavo in pakiranjem. Ni skritih stroškov. Za dolgoročna serijska naročila lahko zagotovimo dodelitev kalupov, centralizirana pogajanja o nabavi in druge optimizacijske rešitve za zmanjšanje stroškov na enoto.
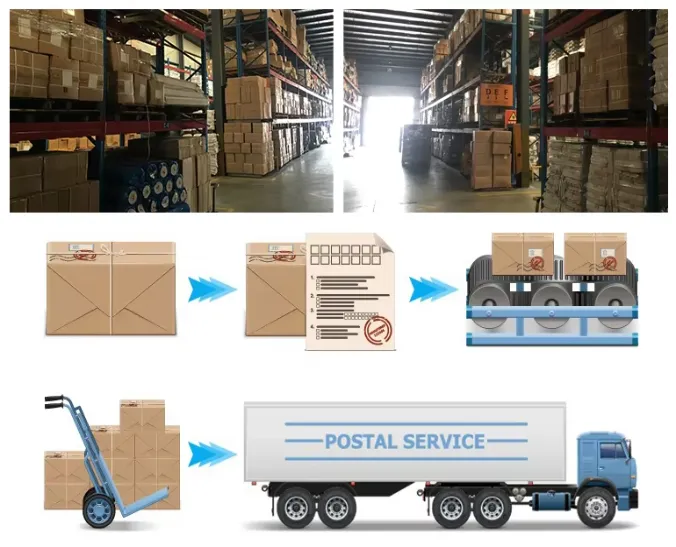
Proizvodnja tlačnega litja na enem mestu
Kot dobavitelj proizvodnje v celotni verigi ponujamo celoten nabor storitev tlačnega litja, ki zajema oblikovanje in razvoj kalupov, litje, natančno CNC obdelavo, površinsko peskanje in pregledovanje končnih izdelkov. Predložiti morate samo risbe ali vzorce in celoten postopek je lahko dokončan, ne da bi se morali usklajevati z več tovarnami.
Integrirana komponenta cilindra za zaščito pred hlajenjem
Ohišje cilindra iz tlačne litine služi kot strukturna zaščita in pomožna komponenta za odvajanje toplote za valj. Izdelan je z integriranim tlačnim litjem in je združljiv z različnimi modeli prostornin motorjev. Podpira optimizacijo strukturne iteracije in izpolnjuje zahteve glede trdnosti in odvajanja toplote v različnih delovnih pogojih.
Na podlagi podporne obdelovalne zmogljivosti lahko dokončamo tudi proizvodnjo komponent glavnega valja motocikla, kot so zavorni deli, da zadostimo vašim centraliziranim nabavnim potrebam. Glavni viri so še vedno osredotočeni na cilindrične ulitke.
| Kategorija | Podrobnosti |
| Vrsta obdelave | Rezkanje, vrtanje, kemična obdelava, laserska obdelava, struženje, žična EDM, druge metode obdelave |
| Obdelovalni materiali | Aluminij, medenina, bron, baker, utrjena kovina, plemenita kovina, nerjaveče jeklo, legirano jeklo, titan |
| CNC obdelava | ja |
| Mikro obdelava | ja |
| Kraj izvora | Kitajska |
| Material | Aluminij, nerjaveče jeklo, medenina, titan |
| Zmogljivost CNC obdelave | CNC rezkanje, CNC struženje, kompleksna obdelava s CNC stružnim rezkalnikom |
| Storitev | Storitev CNC obdelave OEM/ODM |
| Aplikacija | Avtomobilske osnovne komponente, mehanski sestavni deli, ohišja elektronskih izdelkov |
| Površinska obdelava | Anodizacija, poliranje, galvanizacija, praškasto lakiranje, peskanje |
| Pakiranje | Bubble Bag + standardna škatla |
| Oblika risbe | DWG, DXF, PDF, SOLIDWORKS, PRT, STP, STEP, IGS itd. |
Nenehno nadgrajevanje, širitev nabora kompatibilnih modelov vozil
Nenehno širimo modele združljivosti izdelkov in izpopolnjujemo kakovost motociklističnega cilindra in okoliških ulitkov, ki pokrivajo različne vrste vozil, kot so civilna vožnja na delo, križarjenja s srednjo in veliko prostornino ter dirkanje po brezpotjih.
Prvotne tovarniške kvalifikacije in proizvodna moč
Smo tovarna tlačne litine z vodilno proizvodno zmogljivostjo na lokalnem območju. Tovarna je opremljena z 8 opremo za tlačno litje s polno tonažo, 18 triosnimi/petosnimi CNC obdelovalnimi centri in neodvisnim preskusnim laboratorijem. Letna proizvodna zmogljivost cilindričnih ulitkov je 1,2 milijona kosov. Tovarna je opravila certificiranje sistema vodenja kakovosti ISO9001 in nekateri izdelki lahko zagotovijo poročila o preskusih CE, sestavo materiala in poročila o odkrivanju napak z rentgenskimi žarki, ki jih izdajo institucije tretjih oseb.
Moč proizvodnje in izkušnje s projekti
Kot profesionalni proizvajalec ohišij za motorna kolesa že več kot 3 leta vzdržujemo stabilno oskrbo z 12 domačimi in mednarodnimi glavnimi proizvajalci motornih koles ter smo zaključili proizvodnjo in izvedbo več kot 300 ulitkov za cilindre. Inženirska ekipa lahko sodeluje pri dokončanju pregleda celotnega postopka risanja, zagotovi predloge za optimizacijo debeline stene, ugreznega kota in položaja vrat ter ohranja stopnjo proizvodnih ostankov znotraj 0,8 %.
Pri razvoju izdelkov za ohišje cilindrov smo sodelovali v povezanih podpornih projektih za mednarodne glave cilindrov, seznanjeni s toleranco velikosti, zmogljivostjo pri visokih temperaturah in standardi sestave materialov, ki jih zahteva čezmorsko tržišče za močne ulitke. Zrel sistem nadzora kakovosti je mogoče ponovno uporabiti pri proizvodnji ohišij jeklenk. Tovarna redno pregleduje vaše povratne informacije in nenehno ponavlja parametre procesa tlačnega litja in strojne obdelave, da izboljša prilagodljivost delovnih pogojev izdelka.
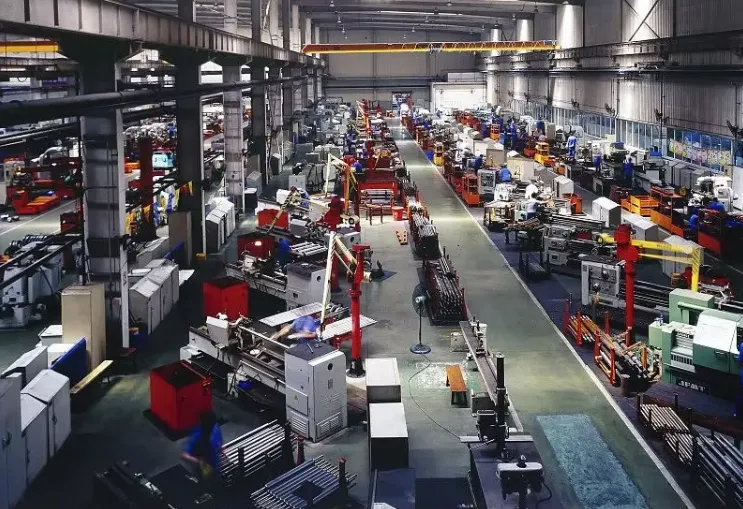
Iterativni razvoj izdelka in diferencirane prilagoditvene raziskovalne in razvojne zmogljivosti
Trg motornih koles je podvržen hitrim posodobitvam in ponovitvam. Različni regionalni proizvajalci vozil imajo različne razvojne zahteve za motorna kolesa. Ne glede na to, ali gre za manjše izboljšave zrelih modelov ali sočasen razvoj novih modelov, se lahko hitro odzovemo.
Zmogljivosti meddomenske proizvodnje
Na podlagi dolgoročnega tehničnega kopičenja v industriji lahko izvedemo nadgradnje in modifikacije celotnega cikla modela v skladu z vašimi potrebami. Prilagoditev sheme in dostava vzorca je možna v najkrajšem 20 dneh. Poleg ulitkov jedra motociklov imamo tudi razvoj tlačnega litja in zmogljivosti natančne obdelave avtomobilskih delov. Lahko globoko sodelujemo pri vaših zgodnjih splošnih raziskavah in razvoju strojev, skupaj izboljšamo shemo komponent in vam pomagamo hitro dokončati lansiranje novega modela in se prilagoditi ritmu iteracije trga.
pogosta vprašanja
Ali lahko izdelate motorne cilindre po meri?
Da, nudimo lahko storitve po meri na podlagi vaših risb in zahtev.
Kakšna je najmanjša količina naročila za prilagoditev?
Najmanjša količina naročila je prilagodljiva in podpira maloserijsko poskusno proizvodnjo in velikoserijsko proizvodnjo.
Ali ponujate storitev pregleda risbe?
Da, inženirji lahko ocenijo debelino stene, kot ugreza in zasnovo vrat, da optimizirajo in vnaprej zmanjšajo proizvodne ostanke.
Ali lahko naredite vzorce? Kako dolg je proizvodni cikel vzorca?
Vzorci so na voljo; cikel proizvodnje vzorca je odvisen od kompleksnosti strukture, običajno 7-15 dni.
Kateri materiali se običajno uporabljajo za jeklenke motornih koles?
Običajno se uporablja aluminijeva zlitina, sestavo materiala pa je mogoče prilagoditi glede na zahteve za izpolnjevanje delovnih pogojev pri visokih temperaturah in visoki trdnosti.
Ali bo pošiljka priložena poročilom o pregledu materiala?
Zagotovijo se lahko poročila o inšpekcijskih pregledih materiala in velikosti, primerna za revizije strank v tujini.
Hot Tags: Cilinder motornega kolesa, Kitajska, proizvajalci, dobavitelji, tovarna, ponudba, kakovost
Oznaka izdelka
Povezana kategorija
Tlačno litje aluminija
Tlačno litje cinkove zlitine
Tlačno litje v hladni komori
Tlačno litje z vročo komoro
Pošlji povpraševanje
Prosimo, oddajte svoje povpraševanje v spodnjem obrazcu. Odgovorili vam bomo v 24 urah.